开云 中国 kaiyun:压力罐拉伸成型液压机如何保障封头壁厚均匀
开云平台官网:
压力容器封头是压力罐的核心承压部件,封头成型后的壁厚均匀度,必然的联系压力罐的承压能力、使用安全以及常规使用的寿命。封头深拉伸加工属于难度较高的成型工序,板材在拉伸过程中金属材料流动不均衡,很容易出现局部壁厚变薄、一侧偏厚一侧偏薄、底部过度减薄甚至拉裂等问题,这也是很多能承受压力的容器生产企业加工时遇到的痛点。想要稳定控制封头壁厚,不能只依靠模具加工精度,压力罐拉伸成型液压机的机身结构、液压控制管理系统、压边结构、动作逻辑,都会直接干预板材的流动状态,从设备层面为封头均匀成型提供支撑。
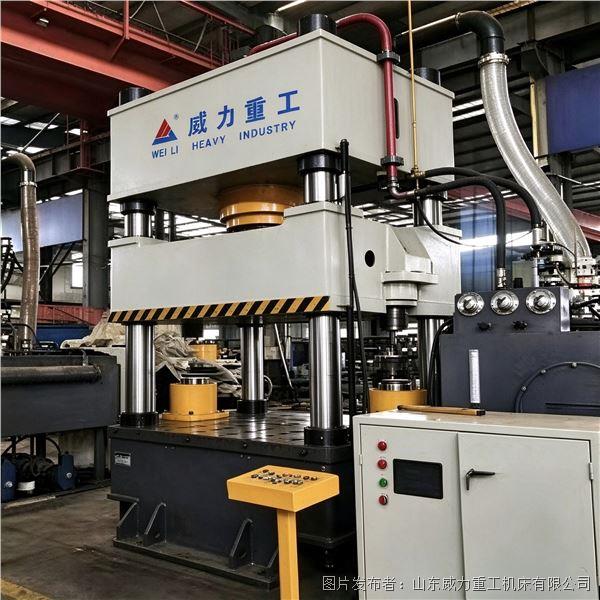
机身刚性是保障壁厚稳定的基础条件。压力罐封头拉伸时载荷大,若液压机机架刚性不足,在拉伸受力时机身、滑块易发生弹性形变,滑块运行轨迹倾斜,模具受力不对称,板材各处受到的拉力不一致,最终造成封头壁厚偏差。合格的压力罐拉伸成型液压机普遍采用三梁四柱重型焊接机架,横梁与工作台采用厚钢板焊接成型,焊后做振动时效消除焊接内应力,降低重载下的形变。立柱选用锻钢材质,经过热处理、表面镀铬处理,搭配加长导向套,保证滑块全程垂直下行,上模与下模始终保持同轴,模具间隙不会发生偏移,从源头避免因为设备偏载带来的封头偏壁问题。
独立液压垫压边系统,是控制封头壁厚均匀最关键的配置。普通冲压设备压边力单一不可调,板材边缘压紧力度难以匹配拉伸节奏,压边力过小,板材边缘起皱;压边力过大,材料流动受阻,封头底部被拉薄甚至开裂。这款拉伸液压机配备的内置液压垫,可独立设置压边力,和主缸拉伸力分开调控。拉伸前期,压边系统对毛坯边缘施加均匀的约束力,限制边缘材料无规则流动;拉伸过程中,跟随滑块下行节奏,压边力可以平稳保持,让板材中心区域和边缘区域的金属按照设定速率同步延展,不会出现局部材料流动过快的情况,大幅度减少封头壁厚差。
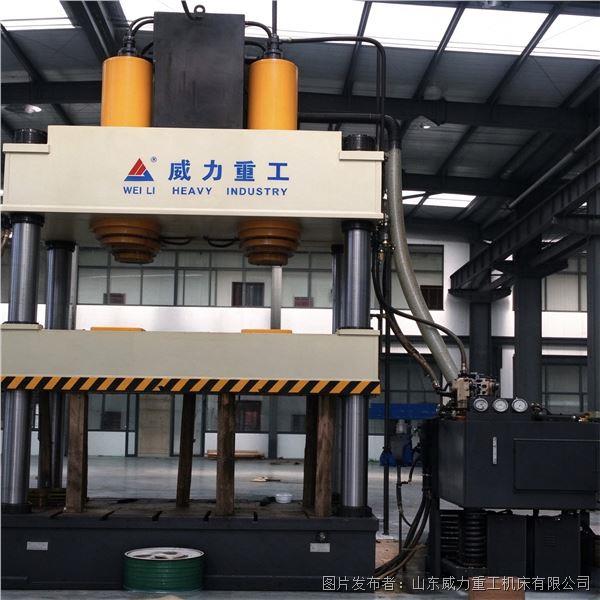
多段速度控制功能逐步优化成型节奏。封头拉伸不是单一速度下压,快速下行阶段只做空程进给,提升加工效率;进入板材接触拉伸阶段,设备自动切换为低速稳压拉伸模式。低速状态下,主缸进给平稳,冲击小,板材不会瞬间承受突变拉力,避免局部位置被强行拉薄。同时设备具备保压功能,当封头拉伸到位后,主缸维持设定压力保压一段时间,释放板材内部残余应力,缓解回弹带来的尺寸、壁厚变化,成型后的封头尺寸、壁厚稳定性更高。
数控参数化调控,方便工人针对不一样板材调试工艺。设备搭载PLC触控系统,压边力、拉伸速度、保压时长、主缸压力等参数都可以单独设置并保存。不锈钢板、碳钢板材厚度不同,封头直径不一样,对应的成型参数也有区别。生产同规格封头时,直接调取保存好的工艺参数,每一次拉伸的压力、速度、压边力度保持统一,批量生产的封头壁厚偏差稳定,不会出现首件合格、后续工件壁厚波动的情况。同时设备自带压力过载保护、行程限位等防护功能,一旦压力异常自动停机,既保护模具,也避免工件批量报废。
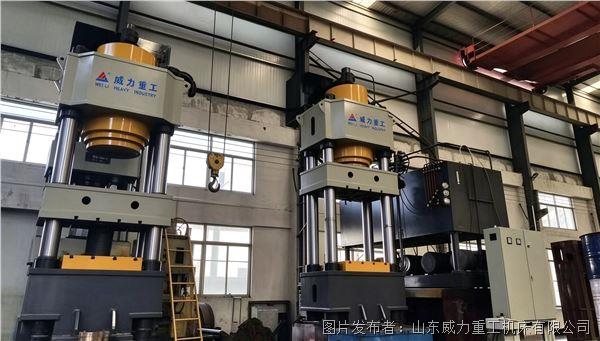
在压力容器实际生产中,除设备本身之外,模具加工精度、板材下料质量、润滑方案也会辅助优化成型效果,但稳定可靠的压力罐拉伸成型液压机,是实现封头壁厚均匀的核心硬件。依靠刚性机架、独立液压垫压边、多段速度稳压拉伸、数控可调工艺的组合方案,可以有效控制封头拉伸的材料流动,把壁厚偏差控制在合格范围以内,产出满足特定种类设备检验标准的压力罐封头,降低废品率,为能承受压力的容器制造企业减少原材料损耗,提升产品质量。